Durgin and Crowell木材公司使用美国东部白松制作室内墙板。在木板离开工厂之前对其进行严格的缺陷检测非常必要,因为消费者不希望在家中的墙壁、天花板或地板上出现难看的条纹或凹痕。
该工厂从距离总部不到100英里的地方采购白松原木。原木被切成木板,并在窑里烘干一个多星期,然后在刨床中进行加工。经过刨床后,木板被加工成特定的厚度和特定的图案。
“从锯木厂出来的木板,质地有些粗糙。我们需要使用刨床对木板的表面进行抛光。我们使用一系列高速刀头,可以让木材表面更加光滑,或在表面上加工一些想要的图案。这就是我们所做的工作。”Durgin and Crowell木材公司销售经理Alex Darrah解释说。
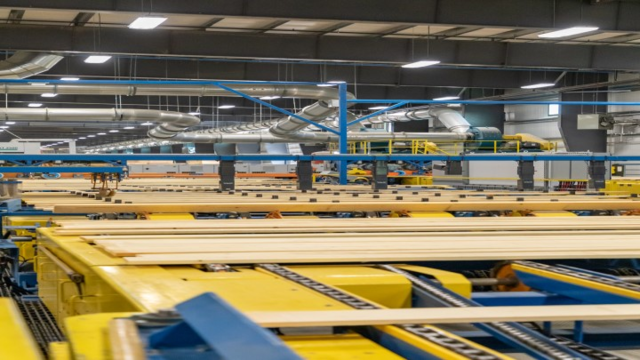
图1:Durgin and Crowell 木材公司用白松制造各种用途的室内外墙板。(图片来源:Durgin and Crowell)
木板的手动分级与检测
过去,Durgin and Crowell木材公司一直雇佣人工对板材进行分级和检测。
分级系统基于美国东北木材制造商协会(NELMA)制定的东部白松标准,该标准涉及木板中结疤的类型和尺寸。检测过程包括寻找制造过程中出现的表面缺陷。
人工检测员主要判断有结疤的木板,是否需要锯下一段以避开结疤将其分类到更高质量的等级,或者保留结疤将木板等级降低。在缺陷检测方面,人工检测员要检测木材表面是否存在碾痕、凹槽或凹痕等缺陷,因为一旦用油漆给木板着色,这些缺陷的存在会让木材表面看起来很难看。
Darrah介绍说:“我们过去有不合格品剔除站点,平均每三块木板中就有一块存在缺陷。通常选择将带有结疤的部分锯掉。这并不是简单的寻找和分类,而是需要大量的思考和计算。”
然而三种情况的出现让Durgin and Crowell木材公司很快做出了新的决定。“首先,2018年,我们的刨床被烧坏了,我们不得不从头开始建造工作系统。”Darrah说,“其次,许多公司都开始销售自动分类系统。第三,工厂中的三名检测员已经接近退休年龄。考虑到劳动力市场紧张,要重新培养一批高效的、高水平人工分级检测员,将需要大量培训工作,耗时可能需要数月或数年的时间。”
采用木板自动分类系统
因此,Durgin and Crowell木材厂的管理团队决定采用自动化分类和检测系统。
第一步,该工厂于2019年购买并安装了一台自动分类机。这台分类机来自COMACT公司,该机器使用工业相机和激光器相组合的方式,分析木板上的结疤并确定结疤的等级。Darrah解释说:“分类机可以分辨出是红结疤还是黑结疤。黑结疤很可能会脱落,并在木板上留下一个洞。”
为了做到这一点,分类机需要计算结疤的大小,并分析其他特征,以确定该结疤是否可能在制造或包装过程中的某个时刻脱落。然后,分类机再决定是切下一块木板去掉结疤,还是不切木板而是降低木板的等级。
Darrah说:“现在,人工检测员的数量从过去的3人减少到了1人,而且目前人工检测员也不参与木板分类,只是做一些目视检测工作。”
增加缺陷检测流程
Darrah解释说,虽然自动分类机能有效地将木板分类,但它不会发现整天都会发生的制造缺陷,因为东部白松很软。例如,一块错误的木头可能会卡在机器里,刀具可能会变钝,或者滚筒可能没有正确对齐等等,这些情况都有可能导致木材表面产生缺陷。
他解释说:“这些问题如果没有被及时发现并得到妥善处理,那么很可能就会生产出一堆不合格的木板。要尽早发现存在的问题。”
这就是为什么该工厂的管理人员决定增加一个检测系统,该系统可以在木材通过成型机后,立即发现制造缺陷。
Darrah选择了Bodkin Design & Engineering 公司的解决方案。这家机器视觉工程公司设计了一种机器视觉解决方案,帮助工厂的质量控制人员检测制造过程中造成的木板表面缺陷。
该解决方案被称为表面光洁度检测器(Surface Finish Inspector),它允许工厂的质量控制人员在控制室、车间或其他地方的计算机监视器上查看木板。Surface Finish Inspector存储每天加工的木板图像,以便工厂人员可以回看检测缺陷。
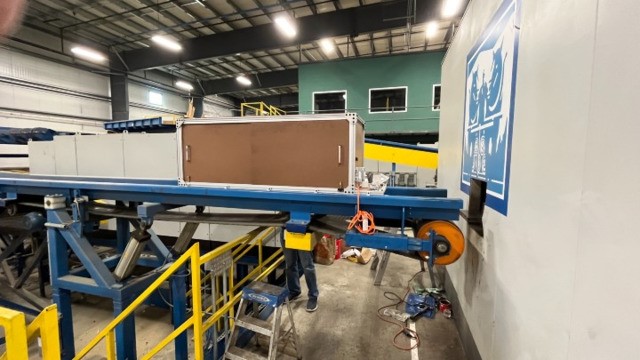
图2:Surface Finish Inspector位于成型机附近的刨床内。(图片来源:Bodkin Design & Engineering)
Surface Finish Inspector系统于2022年在工厂安装,安装在尺寸为2×1.5×6英尺(~0.6m×0.5m×1.8m)的外壳中。通过封闭环境,能够确保不受控制的环境光不会干扰成像过程。当木板通过传送系统进入Surface Finish Inspector中后,系统会拍摄木板的图像。
Surface Finish Inspector系统的组件包括:
•LUCID的Phoenix GigE POE单色相机;
•VST America的定焦C-mount镜头;
•索尼IMX 267 CMOS图像传感器;
•LED结构照明器;
•折叠镜;
•外壳。
这里存在两个封闭的机器视觉系统:木板沿着输送机移动的两条线路各一个。机器视觉系统在木板通过成型机后立即启动,使工作人员有最多的时间实时查看图像,然后决定是否需要停止生产线来解决问题。成型机在生产过程中比自动分类机更早安装。
为了使人工能够充分详细地查看木板,系统采用了结构化照明系统。机器视觉系统不仅突出了缺陷,而且冻结了以842ft/min(~4.3m/s)的速度移动的木板。Bodkin团队设计了一个帧率12.5fps、物距750mm、焦距16mm的系统。图像场大小16英寸(~0.4m),可容纳12英寸(~0.3m)宽的木板。
Darrah补充道:“这几乎让木板看起来像月球表面一样,那些小凹痕或缺陷都会非常明显。”
相机系统拍摄图像,这些图像被连接在一起,没有间隙,因此操作员可以连续查看。来自两个系统的图像都在一台PC上进行处理。
实施过程中的挑战
工程师们解决了系统设计和实施过程中的诸多挑战。
考虑到工厂现有的输送机和机械,他们面临的主要挑战是建立一套适合可用空间的系统。
为了解决这个问题,Bodkin团队在每个外壳内放置了一面镜子。Bodkin设计与工程负责人Andrew Bodkin表示:“折叠照明路径可以减少遮光板(盒子)的尺寸。如果没有折叠,遮光板将不得不向外延伸,使系统变得笨拙庞大。”
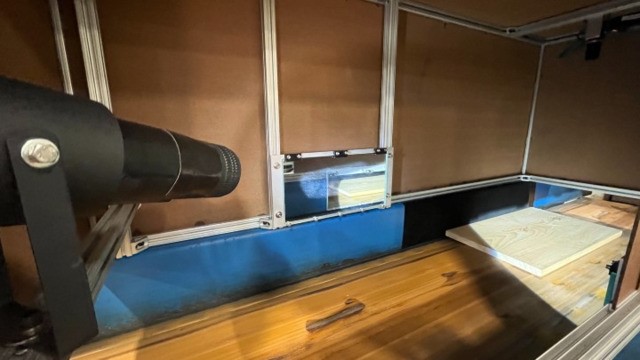
图3:在外壳内,Surface Finish Inspector包括一个镜子,可以折叠光路。(图片来源:Bodkin Design & Engineering)
Bodkin团队还通过镜头选择解决了系统尺寸问题。
“我们测试了一些镜头,最终找到一款远心镜头能与我们购买的索尼Pregius芯片相匹配。最初的测试是用针对35mm胶片的尼康镜头进行的。但它的焦距太长,无法方便地封装;更短的焦距镜头要么太慢、无法消除运动模糊,要么太渐晕(图像边缘附近的亮度较低),无法在图像拼接时获得合理的性能。”Bodkin解释道。经过测试,该团队选择了VST America的镜头。
Bodkin团队使用C++编写了机器视觉算法。
另一个挑战是来自工厂生产机械对成像过程的干扰风险,特别是考虑到从检测系统到控制室PC的距离,而图像要在PC上进行处理和监控。Bodkin测试了一根100英尺长的以太网电缆,它工作得很好。
然而,工厂的电工团队使用了250英尺的电缆来安装生产系统。Bodkin说:“这导致速度非常慢,如果我们一秒钟能处理六张图片就已经很幸运了。”
在Bodkin的指导下,电工们将线缆长度缩短到125英尺,机器视觉系统的性能也大幅提高。
该公司可以远程访问Surface Finish Inspector,使其能够根据需要调整系统,例如更改相机的设置,或与工厂员工合作进行修改。
总结
Surface Finish Inspector系统为工厂带来了积极的结果。Darrah说:“这里的每个人都一致认为,这有助于我们发现木板表面存在的缺陷。它每小时能‘抓住’几次缺陷,从而能帮助我们捕捉到我们没有发现的缺陷。”
Darrah还指出,与缺陷产品相关的成本增加很快,尤其是如果一卡车的木板被交付给客户,然后因品质问题再被返回。“机器视觉系统能够帮助我们尽早发现问题,进而大大降低了因为品控不良导致的成本增加。”Darrah总结道。






 粤公网安备 44030402004702号