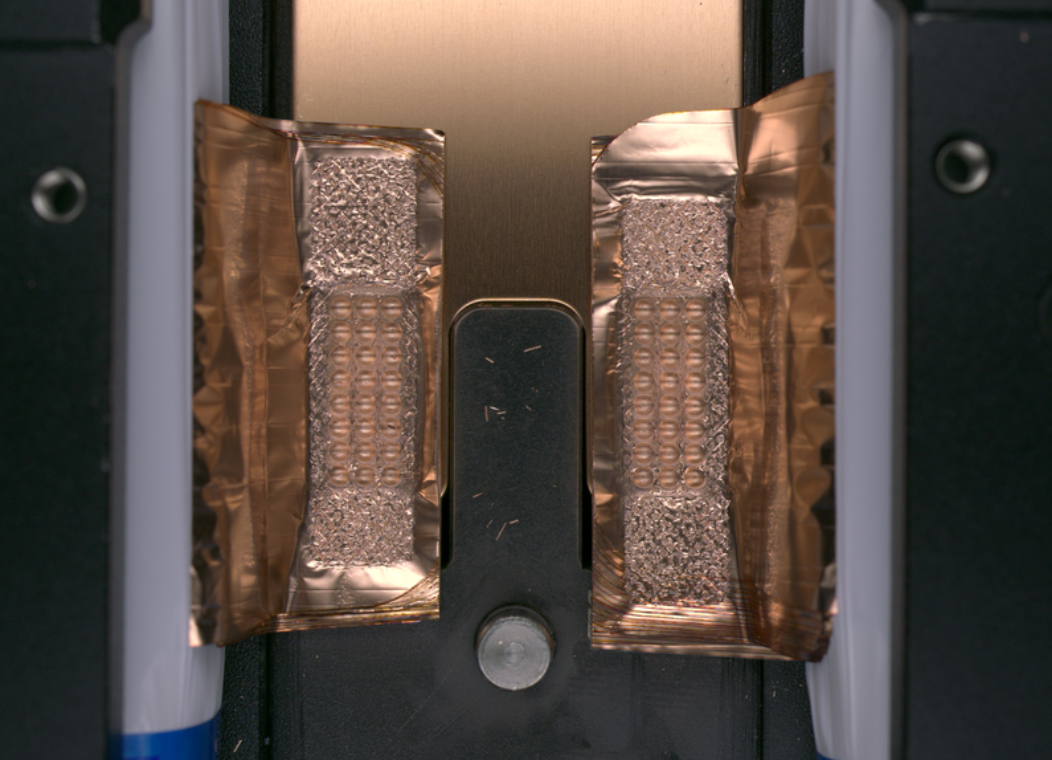
电芯极耳是连接电芯内部活性物质(正负极涂层)与外部端子(电池正负极)的关键导电部件,其缺陷直接影响电池性能、安全和寿命。极耳通常由铜(负极)或铝(正极)制成,如果材料本身延展性不足或厚度过薄,受制造工艺和材料结构的影响,极耳容易在拉伸或焊接过程中发生撕裂等缺陷。
未检测出的极耳撕裂产品可能进入后续装配或出厂销售,导致返工、报废或客户投诉。早期检测可以减少损失和生产浪费,提高良率。极耳虽小,却是电芯的“生命线”。其任何微小缺陷都可能被电池内部的恶劣环境(高电压、高活性化学物质、持续的膨胀收缩)放大,最终酿成性能失效或严重的安全事故。因此,为确保电池安全,对极耳质量的控制是电芯制造中至关重要的一环。
极耳撕裂风险
- 导致接触不良或短路,严重时可能引发过热、起火甚至爆炸。
- 增加电阻,降低充放电效率,电流分布不均可能造成局部过热或容量下降。
- 长期存在缺陷会加速衰减,影响电池寿命与一致性。
然而,极耳撕裂问题始终是制约行业质量提升的一大难点。这一挑战不仅源于其固有的检测复杂性,更与业界对其潜在危害的认识不足密切相关。从物理特性来看,极耳本身薄而窄,微小的撕裂或裂纹往往难以凭肉眼察觉。在叠片、卷绕或压合工序之后,极耳深藏于电芯内部,空间位置受限,难以完整暴露以供观察,进一步增加了检测难度。在技术层面,极耳常用的铝、铜材质表面光滑且反光强烈,容易在自动化视觉检测中产生眩光或伪影,干扰图像质量。更重要的是,撕裂缺陷本身形态多样且极其细微——它可能表现为轻微的折弯延伸出的微裂纹,也可能是局部的裂口、拉伤或边缘毛刺。这些缺陷不仅形态细微,其出现的位置和方向也具备很强的随机性。正因缺陷形态缺乏统一标准,传统的基于固定模板或规则算法的视觉检测系统难以实现全面、可靠的识别,导致极耳撕裂成为生产线质量监控中的一个顽固痛点。
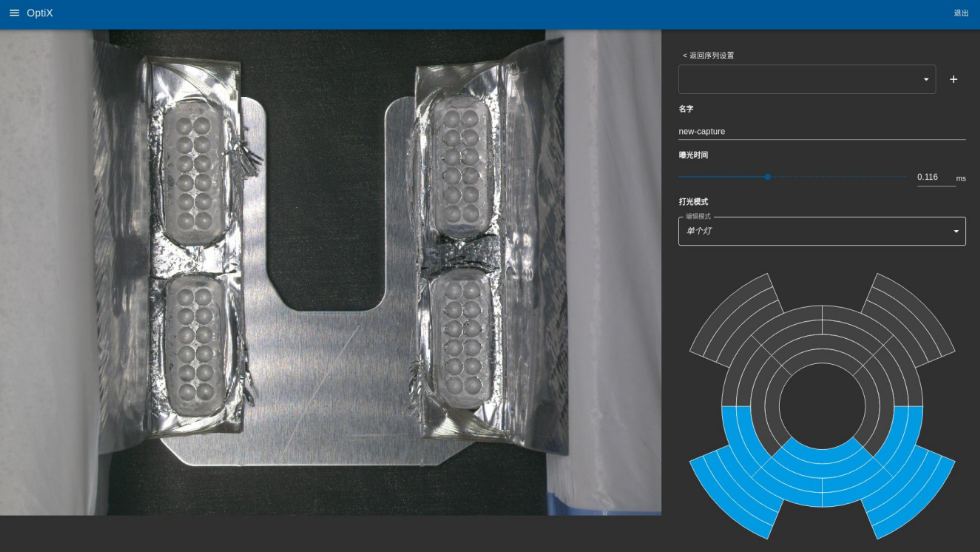
通过不同角度进行组合曝光,检测不同缺陷
个元科技成熟的极耳撕裂解决方案深度赋能电池制造。深入契合制造工艺特点,高精度检出随机微小缺陷,确保电芯质量与安全。在实际电池客户项目中,个元在制芯段针对超声波预焊和终焊两道工艺,对极耳焊接质量和外观进行视觉检测,实现全过程缺陷控制。主要检测项目包括极耳撕裂、焊印偏移、极耳翻折等关键缺陷。
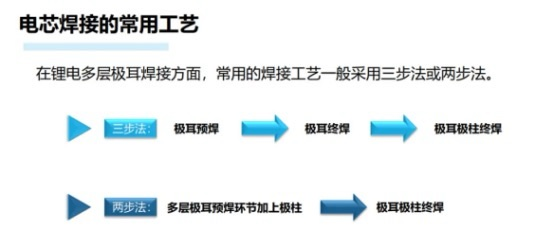
在极耳预焊和终焊介入视觉检查
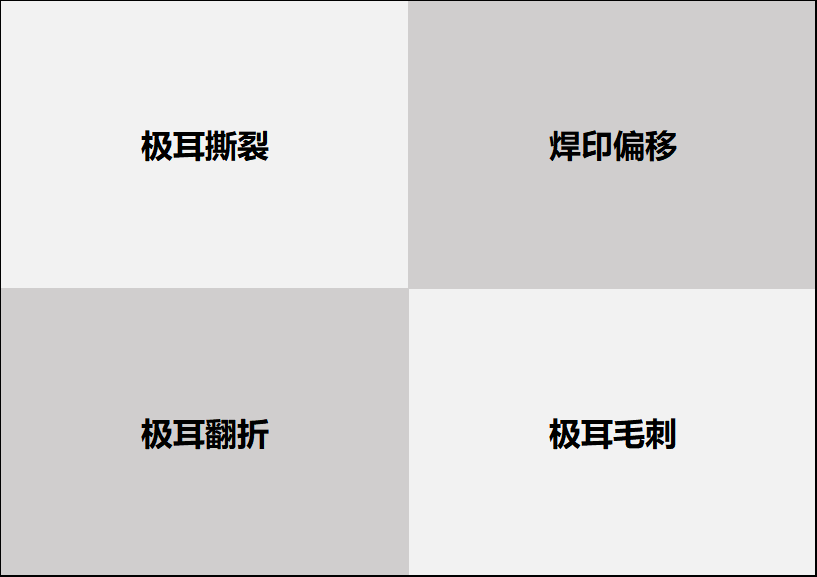
主要检测的缺陷类型
使用个元自研的由软件定义的多分区光源来实现缺陷最大对比度,光源OpitX拥有232种打光方式,明确缺陷特征和产品检测精度要求,灵活配置最佳光学成像方案,有效解决高反光和随机、复杂缺陷对传统视觉和人工检查的限制,使微小缺陷清晰可见。基于AI深度学习技术对采集图像进行智能推理,实现OK/NG决策。目前,个元极耳撕裂检测已实现“0漏检”,并将误判率严格控制在1%以内,在业内成功树立了极耳撕裂检测的新标杆。
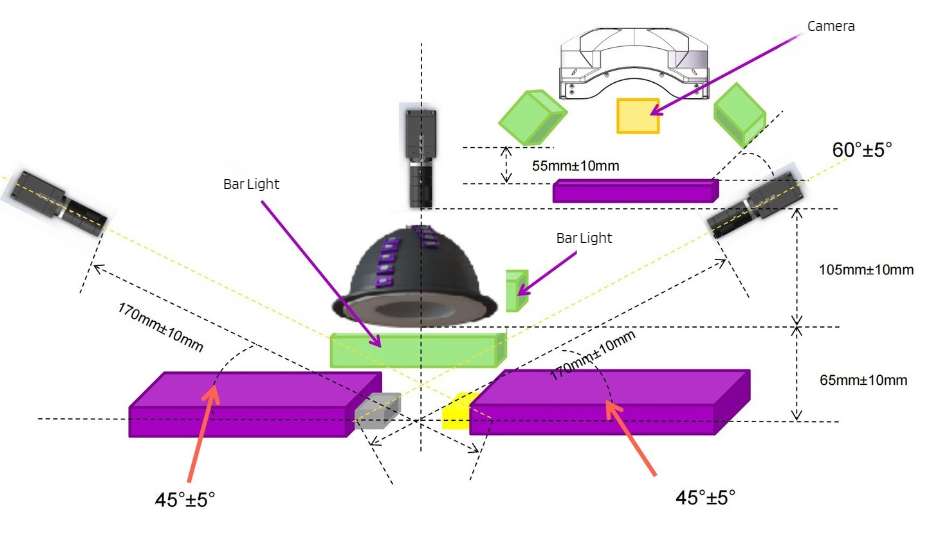
极耳撕裂视觉检测图示
主要缺陷成像能力展示
极耳撕裂
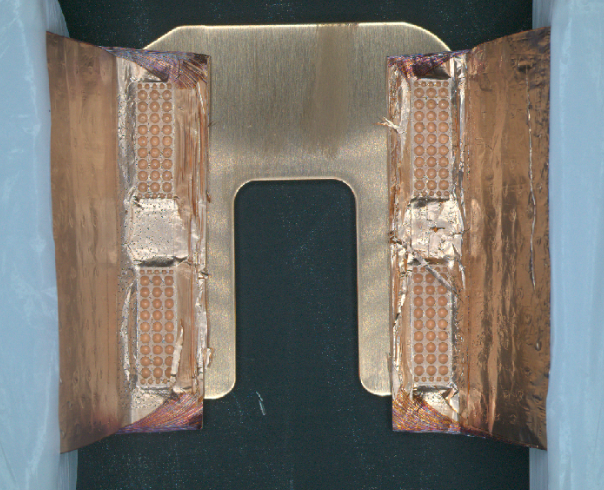
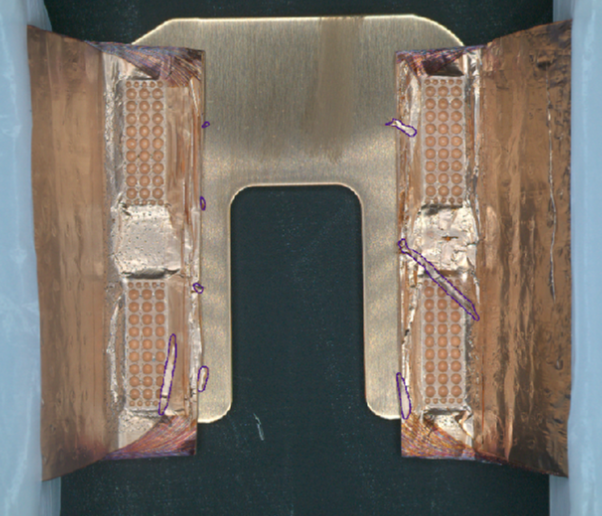
极耳毛刺
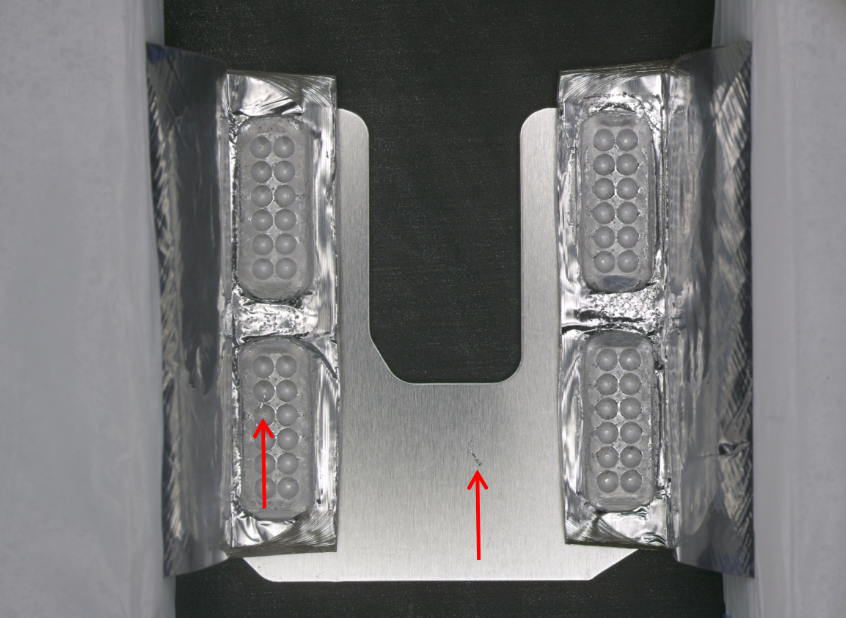
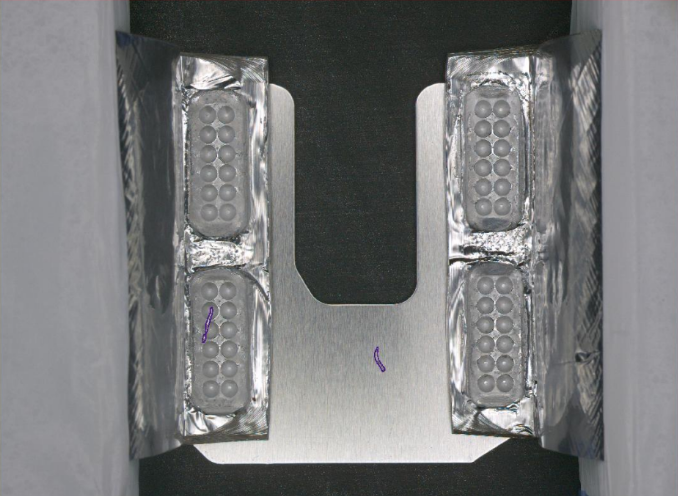
极耳翻折
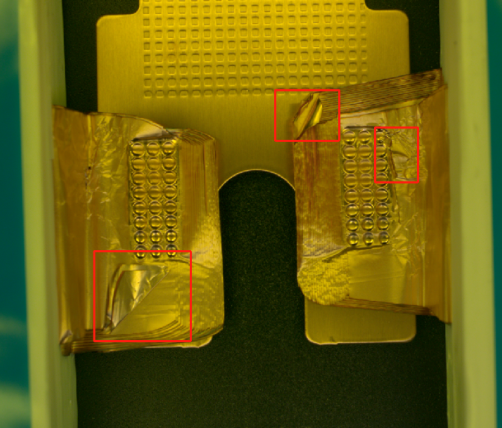
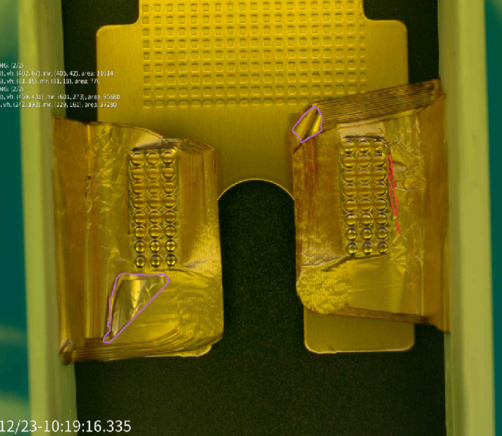
焊印偏移
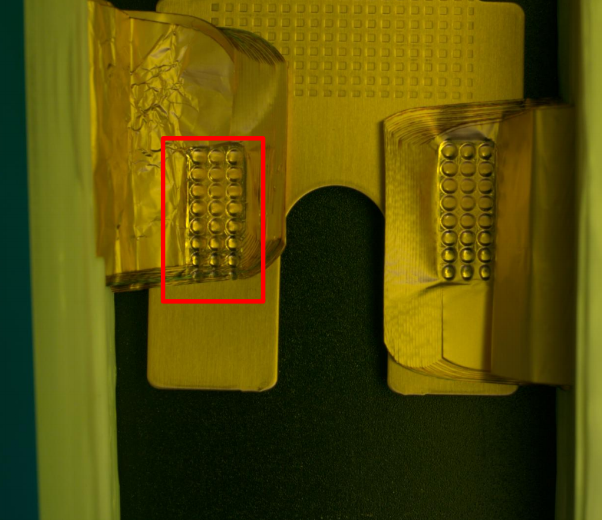
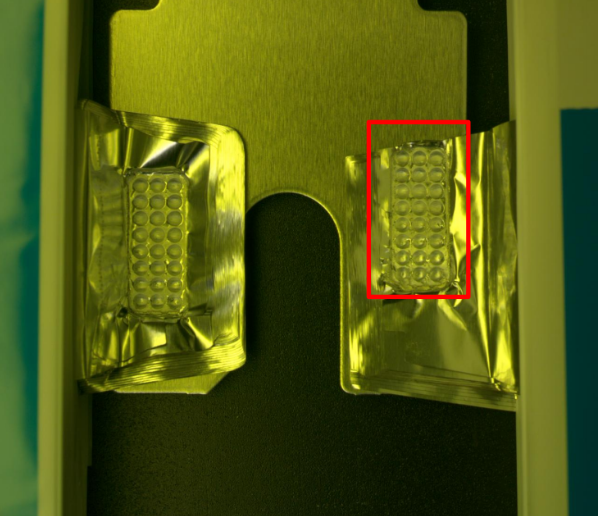
极耳撕裂的检测绝非可选项,而是保障电池安全与可靠性的一道关键防线。这一行业痛点的突破,不仅关乎制造工艺的精进,更取决于检测技术的创新。攻克它,意味着我们真正握住了通往高品质、高安全电池产品的钥匙。
转自:个元科技
注:文章版权归原作者所有,本文内容、图片、视频来自网络,仅供交流学习之用,如涉及版权等问题,请您告知,我们将及时处理。






 粤公网安备 44030402004702号