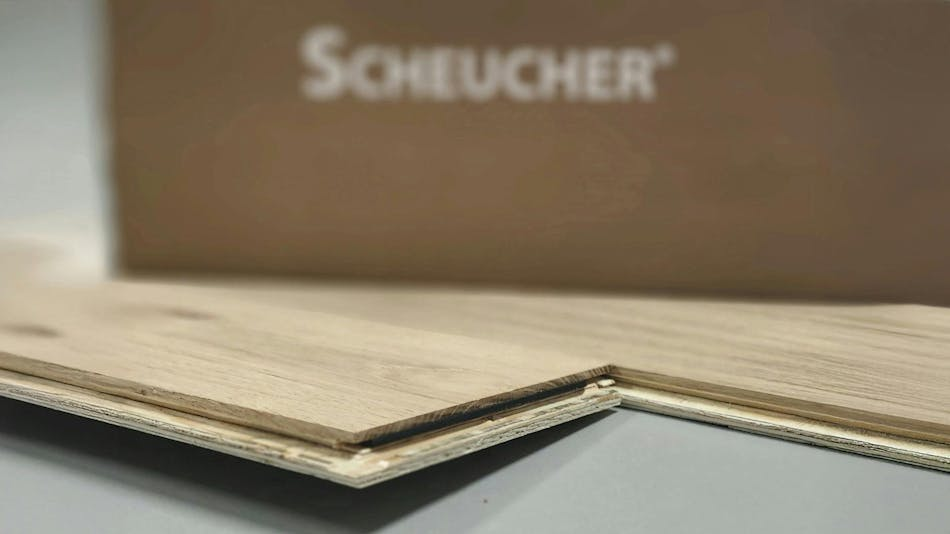
图 1:Scheucher 公司生产的单块地板,每块地板可以相互卡扣在一起。
奥地利Scheucher Holzindustrie公司是一家专注于生产强化木地板的家族企业,目前该公司已经历经四代人的努力,致力于为用户提供满意的产品。
2024 年,该公司在一条生产线上安装了一套具备深度学习能力的机器视觉系统,用于检测其最新款地板各层之间的涂胶情况。
Scheucher Holzindustrie生产两层和三层硬木地板。无论哪种地板,都有一个顶部“耐磨”层和一个“芯”层。对于顶层,木板是纵向排列的;而芯层则由横向排列在纵向木板宽度上的条带组成。
地板的顶层由硬木制成,如橡木;而中间层由针叶木制成,如云杉或松木。地板的顶层会涂上一层带有颜色的表面涂层,并且要求安装后可见。三层产品还有一个用于稳定的底层,这使得安装更加容易,因为木板不需要粘在地板上。它们相互卡扣在一起,建筑业内称之为悬浮安装。
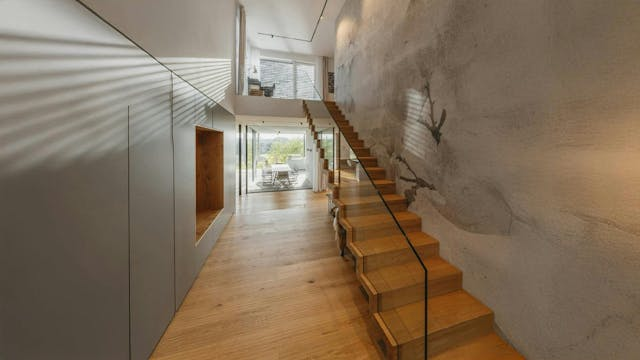
图 2:Scheucher采用可持续的生产方式(包括利用 17,000 块太阳能屋顶板获取能源),生产多种类型的强化木地板产品。
自动化制造与检测
该公司最新的木地板 MULTI flor.11 是一种三层产品,具有 3.6 mm厚的耐磨层,使得表面在安装后可以多次翻新。地板的总厚度为 11mm,也比标准的三层产品更薄。更薄的型材有助于供暖系统从地板下传热,这在欧洲很受欢迎。这种地板设计为粘贴在底层地板衬板上。
MULTI flor.11产品是在 Scheucher Holzindustrie最新的自动化生产线上生产的,生产线的移动速度为1m/s。自动化生产环节中,包括了在木材的耐磨层和芯层之间自动施加热熔胶。
随着胶水冷却,它会与木材粘合。该公司还使用固化工艺来提高胶水的耐水、耐热、耐低温和耐化学性。“这种胶水质量非常高,几乎可以永久使用。” Scheucher Holzindustrie公司研发主管Klaus Bauer说。
为了确保这种质量水平,胶水的均匀涂抹非常重要,这有助于完全覆盖和各层之间的均匀粘合。粘合剂涂抹不当会影响产品的耐用性。另一个影响涂胶的因素是木材在均匀光滑度方面的缺陷。
无论哪种原因,检查涂胶情况都是制造过程中的一个关键步骤。由于生产线高速运行,该公司从未考虑过人工检查,让人靠近生产线太危险,因此Scheucher Holzindustrie安装了在线自动化视觉系统来检测胶水。
机器视觉系统的组件
深度学习检测发生在制造过程接近尾声的阶段,在木板被切割成段并加工出了允许木板卡扣在一起的卡扣轮廓之后。视觉检测系统能在80ms内返回每块木板的检测结果。
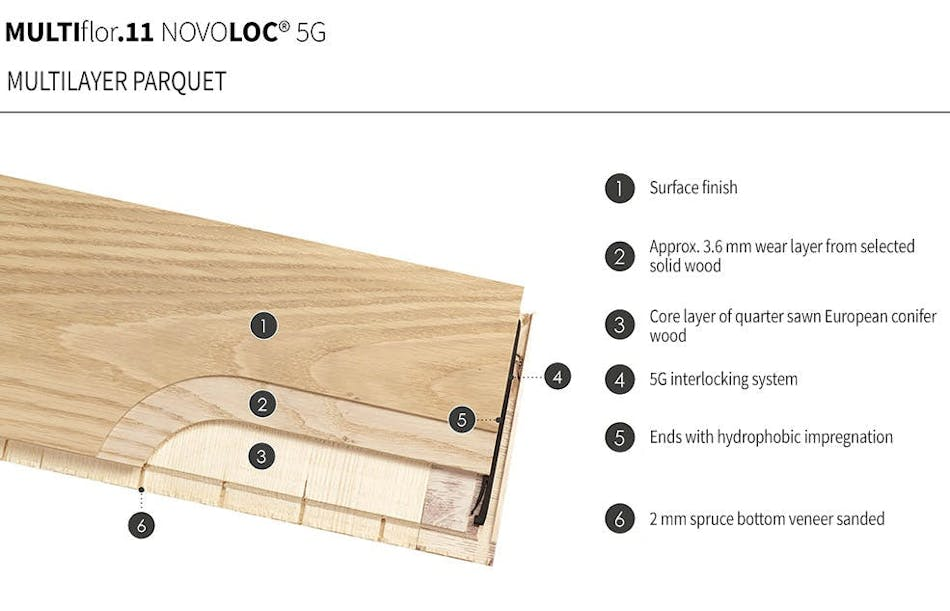
图 3:Scheucher Holzindustrie生产两层或三层地板,包括一个顶部“耐磨”层和一个“芯”层。三层产品还有一个底部“稳定”层。
Scheucher Holzindustrie部署了两台IDS Imaging Development Systems的 NXT rio 智能相机。每台相机都配备索尼1.6MP彩色传感器,并符合GigE Vision 和以太网供电(PoE)传输标准。
相机安装在传送带的两侧,使它们能够拍摄每块木板长边上的地板接缝图像,这是涂胶可见的地方,因为在生产过程中当木材层被压在一起时,会挤出一条细胶线。
Bauer说,选择NXT rio相机的原因是其占地面积小和边缘处理能力,这样就无需在充满木屑和灰尘的制造现场附近,额外安装控制器或个人电脑。
Scheucher Holzindustrie团队使用3D打印机为相机设计并制作了一个黑色塑料外壳。每个外壳通过螺丝固定在水平运行的铝杆上,从而使每台相机能够直接直角观察木板的长边。
一根以太网电缆将每台相机单元连接到位于控制柜中的 PoE 交换机。该交换机将数据传输到操控生产线的PLC上。“两台相机均通过PoE供电。因此,每台相机只需安装一根以太网电缆就可以了,不再需要额外的电源、数据电缆或其他任何东西。”Bauer介绍说。
相机和 PLC 之间的数据传输有几个目标。首先,当新尺寸或新批次的第一块木板在生产线上移动时,相机将数据发送到PLC,以便软件模块可以计算木板的长度。长度信息被发送回相机,允许它们动态调整,确保能够捕捉到每块木材的整个长度的图像。“我们会根据特定的木材长度,将每秒拍摄的图片频率调整到最佳状态。”Bauer说。其次,相机将这些检测结果回传到PLC。
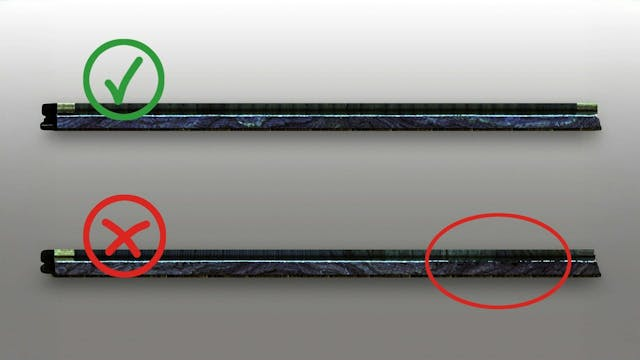
图 4:具备AI功能的智能相机系统,确定单块木板上的涂胶情况是否合格。
检测应用中照明的作用
该应用开发中的另一个重要环节是照明的选择。该公司使用德国 Falcon Illumination MV GmbH & Co. KG公司的环形 UV LED 来照亮木板,并使粘合剂残留物发出荧光使其可见。
“我们要求胶水供应商添加了能够响应紫外线的添加剂。”Bauer解释说。
胶水在图像中呈现为蓝色线条;线条的偏差可能表明涂胶存在问题。如果这些偏差是由木材中的节疤引起的或非常小,则木板能够通过检测。但是如果有长段距离没有线条或线条有许多断裂,木板将无法通过检测。
如果发现有缺陷的部件,相机就会向 PLC 发送信号,一台自动化机器就会在木板的背面添加一条绿线。
几分钟后,第二个系统使用基恩士的彩色相机检查每块木材,将那些有绿线的木材送到第二条路径,将它们从生产和包装中剔除。
该公司不会永久存储图像或结果。相机的数字输出会根据需要被新数据覆盖。
Scheucher Holzindustrie并不会扔掉检测不合格的地板;它们会成为工厂的燃料或出售给消费者做燃料。“我们不会浪费一公斤木材。”Bauer说。
训练AI机器视觉算法
Scheucher Holzindustrie使用 IDS NXT rio 体验套件构建了检测系统,该套件具有预构建的神经网络和所有必需的硬件,包括相机、电源和数据电缆、三脚架适配器和镜头。该套件还包括基于云的 AI Vision Studio IDS Lighthouse 的许可证,这是一个为没有深度学习、图像处理或应用编程经验和知识的用户设计的开发环境。
“在我们的成型系统中,到目前为止,我们没有使用任何图像处理(无论是基于规则的还是智能的)来对我们的粘合接头进行质量控制。尽管如此,即使作为外行,我们的目标也是使用AI来解决这一要求。”Bauer解释说。
Scheucher Holzindustrie的工程师使用约 60 张图像训练模型,然后将训练结果传输到相机。正如通常情况一样,实施自动化检测系统的一个挑战是找到足够的“坏”样本以训练神经网络。他们等待了大约四周来收集足够多涂胶不合格的木板图像。
Bauer解释说,团队考虑过人工创建有缺陷的示例,但出于对样本不能准确反映实际生产过程中出现的缺陷的担忧,于是放弃了这个想法。
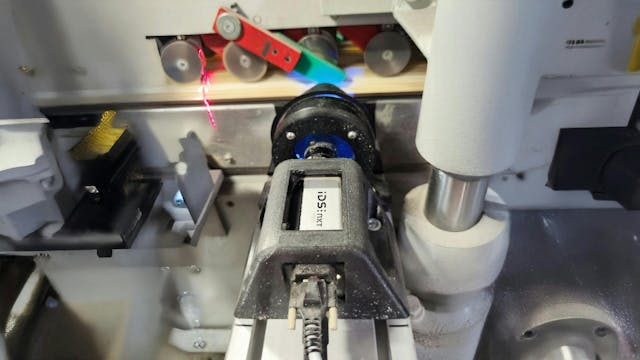
图 5:在传送带的每一侧安装了一台 IDS NXT rio 相机,使机器视觉系统能够捕捉地板两侧的图像。
相机和 PLC 之间的数据通信
第二个挑战是编写代码,使具有嵌入式 FPGA 的相机能够与 PLC 交换信息。他们花了几天时间弄清楚如何与西门子 TIA Portal 交换数据,西门子 TIA Portal 是西门子用于控制工业机械的软件开发环境。
“核心问题是 PLC 模块逐字符传输数据,这使得构建有效的 HTTP(超文本传输协议)头部变得困难,尤其是在包含授权令牌时。与高级编程环境不同,在高级编程环境中可以轻松发送完整的字符串或格式正确的 HTTP 请求,而 PLC 模块要求我们手动处理和传输每个字符。这使得汇编具有正确格式的完整头部特别具有挑战性,包括 API 所要求的空格、换行符和标点符号必须完全符合预期。”Bauer解释说。
“尽管面临这些挑战,但检测系统的整体开发和安装过程,还是非常简单的。” Bauer总结道。






 粤公网安备 44030402004702号